

Micro-injection Zamak :
des pièces de grande précision,
produites à haute cadence
ID Casting maîtrise en France la micro-injection zamak par procédé multi-coulisseaux, sur des machines spéciales automatiques fabriquées en interne. Ce procédé permet de produire des micro-pièces de formes complexes en grande et très grande série, avec des tolérances exigeantes et un coût de revient très compétitif.
Le procédé
Qu'est-ce que la micro-injection zamak ?
La micro-injection zamak est une technique d’injection sous pression en chambre chaude, réalisée sur des machines spéciales automatiques équipées d’un outillage à multi-coulisseaux (jusqu’à 4 glissières perpendiculaires) qui permet de démouler des formes complexes.
Le métal en fusion (zamak) est injecté à haute pression dans un moule fermé. La solidification est quasi-instantanée, ce qui autorise des cadences horaires très élevées tout en garantissant une excellente reproductibilité d’une pièce à l’autre.
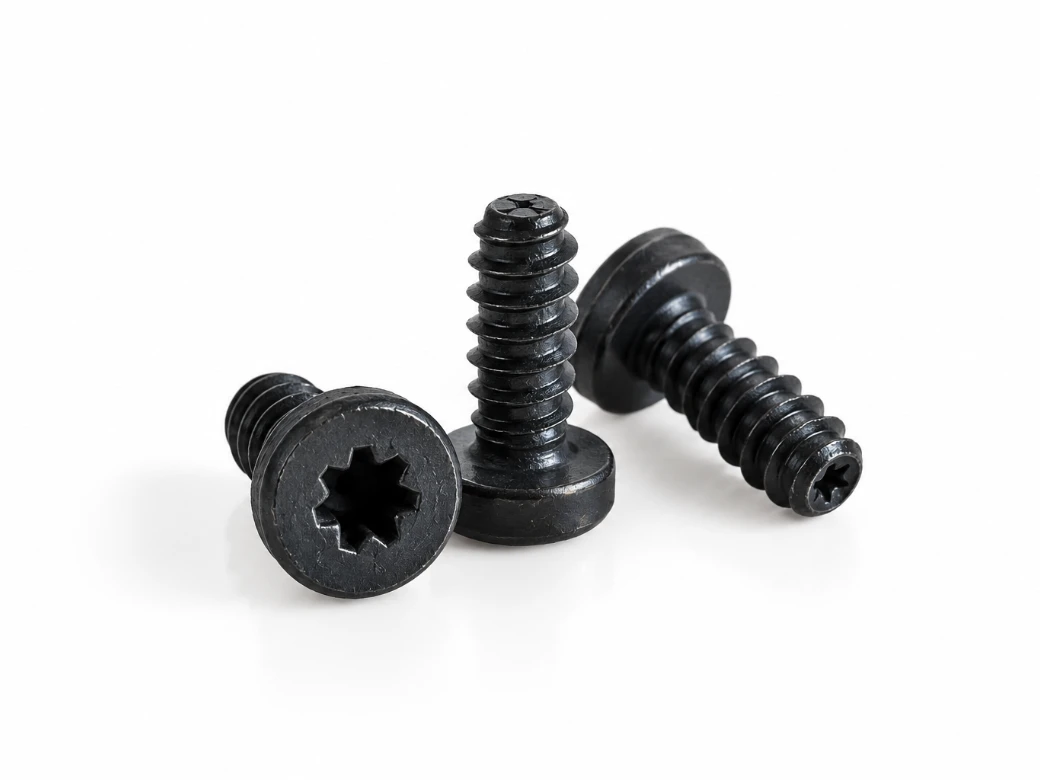
Ce procédé est particulièrement adapté à la fabrication de micro-pièces de faible poids (0,1 g à 40 g) et de petites dimensions, avec des géométries externes complexes, des trous traversants ou des filetages, sans opération secondaire systématique. Précision des cotes et finesse des détails en font un procédé à vocation technique.
Contrairement au moulage traditionnel, le système multi-coulisseaux permet, sur certaines pièces, une réduction considérable du prix de revient.
-
01
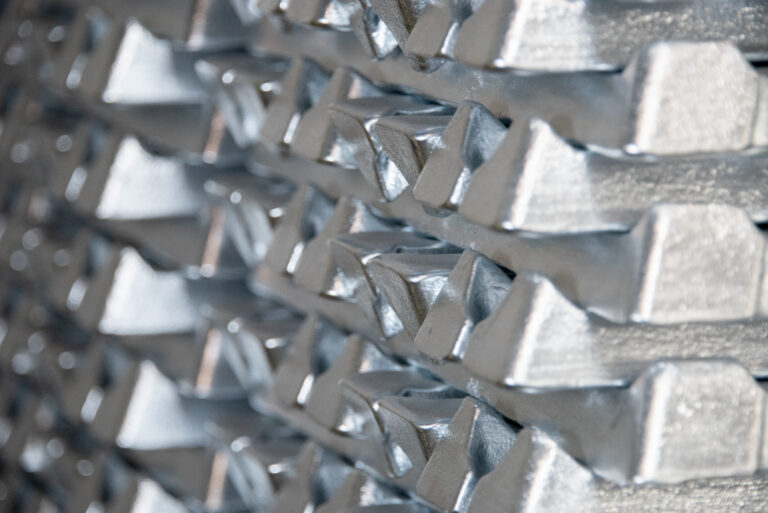
Fusion & maintien en température
Le zamak est fondu dans un creuset intégré à la machine (chambre chaude). Le bain de zamak en fusion est maintenu en permanence à 430 °C, ce qui raccourcit les cycles. La solidification de la grappe s'effectue ensuite entre 390 et 380 °C, directement dans le moule.
-
02
Fermeture de l'outillage multi-coulisseaux
Les glissières se ferment et forment la cavité complète, y compris les détails fins.
-
03
Injection haute pression
Le métal est injecté sous forte pression, avec une vitesse d'entrée dans l'empreinte pouvant atteindre environ 43 m/s. Ce remplissage très rapide, associé à des paramètres d'injection maîtrisés, assure la densité et la précision dimensionnelle de chaque pièce.
-
04
Solidification & éjection automatique
La solidification de la pièce est très rapide grâce au système de refroidissement intégré directement dans les aciers du moule. Cette évacuation efficace de la chaleur à chaque cycle permet d'augmenter les cadences de production.
-
05
Finition & traitements de surface optionnels
Ébavurage, usinage complémentaire et traitements de surface (zingage, laitonnage, cuivrage, nickelage, chromage, étamage…) réalisés en sous-traitance coordonnée par nos soins, selon votre cahier des charges.
Pourquoi choisir ce procédé
Les avantages de la micro-injection zamak
Ce que le procédé multi-coulisseaux change concrètement pour des pièces produites en grande série.
Formes complexes & tolérances exigeantes
Précision des cotes, finesse des détails et complexité des formes : le système multi-coulisseaux permet d'injecter à haute cadence des pièces techniques aux tolérances exigeantes.
Haute cadence de production
Les machines multi-coulisseaux atteignent de très hautes cadences : moules compacts, faible force de fermeture et outillages multi-empreintes. Automatisées et exploitées en 3 × 8, elles produisent de très grandes quantités de pièces avec flexibilité et réactivité.
Coût de revient réduit
Sur certaines pièces, la réduction du prix de revient est considérable par rapport aux moyens traditionnels : la micro-injection produit davantage de pièces par heure, ce qui réduit le coût unitaire. Plus compacts et plus maniables, ses moules se montent aussi bien plus rapidement que les grands moules traditionnels, ce qui raccourcit les changements de série.
Reproductibilité en série
La micro-injection zamak permet de produire de grandes quantités de pièces avec une très bonne reproductibilité. Le procédé automatisé assure une qualité régulière tout au long de la série.
Faible consommation énergétique
Grâce à des forces de fermeture plus faibles, les machines de micro-injection consomment bien moins d'énergie que les presses de fonderie conventionnelles. Un avantage environnemental et économique concret.
Pièces nettes de fonderie
La précision du procédé permet souvent d'obtenir des pièces directement utilisables, sans recourir à des opérations secondaires d'usinage coûteuses.
Les alliages
Zamak 2, 3 ou 5 : lequel choisir ?
ID Casting maîtrise plusieurs alliages de zinc pour la micro-injection, dont le Zamak 2, le Zamak 3 et le Zamak 5. Chaque alliage répond à des exigences spécifiques en matière de résistance, de dureté et d’allongement.
| Propriété | Zamak 2 (ZA4U3G) | Zamak 3 (ZA4G) | Zamak 5 (ZA4U1G) |
|---|---|---|---|
| Densité | 6,5 g/cm³ | 6,5 g/cm³ | 6,5 g/cm³ |
| Température de solidification | 379-390 °C | 381-387 °C | 380-386 °C |
| Résistance à la traction | 355 MPa | 283 MPa | 328 MPa |
| Limite d'élasticité | 270 MPa | 221 MPa | 228 MPa |
| Allongement | 5 % | 10 % | 7 % |
| Résistance à la compression | 640 MPa | 450 MPa | 600 MPa |
| Résistance à la fatigue | 60 MPa | 48 MPa | 56 MPa |
| Dureté Brinell | 102 HB | 82 HB | 91 HB |
| Teneur en Cu | 2,7 – 3,3 % | < 0,1 % | 0,7 – 1,2 % |
ℹ️ ID Casting est en mesure de fournir des certificats matière pour ses différentes productions.
ℹ️ Les données de ce tableau ont été compilées d'après plusieurs sources et n'ont qu'une valeur d'information.
| Norme / Désignation | Zamak 2 | Zamak 3 | Zamak 5 |
|---|---|---|---|
| Désignation française | ZA4U3G | ZA4G | ZA4U1G |
| Norme française | NF EN 1774 / NF EN 12844 | NF EN 1774 / NF EN 12844 | NF EN 1774 / NF EN 12844 |
| Désignation DIN 1743 | Zn Al4 Cu3 (Z 430) | Zn Al4 (Z 400) | Zn Al4 Cu1 (Z 410) |
| Directive RoHS | Une pièce brute de fonderie en Zamak (ZP3, ZP5, ZP2) est conforme à la directive RoHS | ||
Secteurs d'application
Qui utilise nos micro-pièces zamak ?
La micro-injection zamak répond aux exigences de nombreux secteurs industriels demandant précision, volume et compétitivité.
zamak
- Électrique / Connectique52 %
- Biens de consommation divers22 %
- Cosmétique14 %
- AutresDéfense, médical, automobile12 %
Finitions disponibles
Traitements de surface sur micro-pièces zamak
ID Casting propose ou coordonne les principaux traitements de surface pour répondre aux exigences esthétiques, fonctionnelles et anti-corrosion de vos pièces.
Pourquoi ID Casting
Un savoir-faire français de spécialiste
La micro-injection zamak est un procédé de niche. Son process la distingue de la fonderie traditionnelle et demande de maîtriser à la fois la machine, l’outillage et la métallurgie. ID Casting dispose de ce savoir-faire au sein du groupe avec SIMI, son site de Dampierre-les-Bois (Doubs).
Face aux grands acteurs internationaux, nous misons sur la proximité. Vous échangez directement avec nos équipes techniques, nous sommes réactifs sur les lancements série et nous vous accompagnons en co-conception, de l’étude jusqu’à la définition de votre pièce.
Depuis 2002, SIMI conçoit et fabrique ses propres moules de micro-injection, avec des moyens d’usinage UGV, un centre 5 axes, l’électroérosion et la rectification. Nous soignons particulièrement la conception de l’outillage, car tout le procédé en dépend. Comme l’étude, l’outillage et la production se font sur place, nous pouvons lancer rapidement un nouveau projet et adapter un outil sans perdre de temps.
Chaque pièce est fabriquée selon le cahier des charges du client : géométrie, dimensions et tolérances, caractéristiques fonctionnelles, rapport qualité/prix et délais de livraison. Notre système qualité est certifié ISO 9001.
Questions fréquentes
Tout savoir sur la micro-injection zamak
Quelle est la différence entre micro-injection et fonderie zamak classique ?
La micro-injection zamak est un métier à part, assez différent de la fonderie traditionnelle. Elle utilise des machines spéciales automatiques à multi-coulisseaux, conçues pour des pièces de très petite taille (0,1 g à 40 g) avec des géométries complexes. La fonderie conventionnelle utilise des moules à deux parties, adaptés à des pièces plus grandes. La micro-injection permet des cadences bien supérieures et des formes plus élaborées sur de petites dimensions, avec un coût de revient très compétitif en grande série.
Quelle quantité minimale pour lancer une production ?
La production en micro-injection zamak est lancée à partir de 10 000 pièces, mais le projet devient vraiment cohérent aux alentours de 80 000 pièces par an. Contactez notre équipe commerciale pour une analyse adaptée à votre programme annuel.
Peut-on faire des pièces avec des filetages ou des trous traversants ?
Oui, c'est l'un des grands atouts du procédé multi-coulisseaux. Les glissières permettent de créer des formes externes complexes (filetages, trous, évidements) directement à la coulée, sans opération d'usinage supplémentaire dans la majorité des cas. Sur les alésages fonctionnels, nous sommes d'ailleurs capables de tenir des tolérances jusqu'à H7 brut de fonderie.
Le zamak est-il compatible avec les exigences RoHS ?
Oui une pièce brute de fonderie en Zamak (ZP3, ZP5, ZP2, ZA8) est conforme à la directive RoHS : les teneurs en plomb et en cadmium de l’alliage sont très inférieures aux seuils réglementaires. Seuls des traitements de surface ou des composants ajoutés ultérieurement pourraient remettre en cause cette conformité.
Quels délais pour la réalisation d'un outillage de micro-injection ?
Les délais d'outillage dépendent de la complexité géométrique de la pièce. Notre parc machines interne (centres d'usinage UGV, centre 5 axes, électroérosion) nous permet de les maîtriser, et notre bureau technique intervient dès la phase de conception pour optimiser la pièce et réduire le temps de mise au point. Il faut compter en moyenne 12 à 18 semaines entre la réception de la commande client et la validation des échantillons initiaux. Ces délais sont donnés à titre indicatif et peuvent varier selon la charge de nos équipes.
Pouvez-vous livrer des pièces finies, prêtes à monter ?
Oui. En complément de la micro-injection, nous coordonnons l'usinage et les traitements de surface (zingage, laitonnage, cuivrage, nickelage, étamage…) de nos pièces zamak.
Demande de devis
Un projet de micro-pièces zamak ?
Décrivez votre pièce et joignez votre plan : notre bureau technique étudie sa faisabilité en micro-injection et revient vers vous.
- Étude de faisabilité par notre bureau technique
- Outillages conçus et fabriqués en interne chez SIMI depuis 2002
- Production automatisée en 3 × 8
- Site SIMI certifié ISO 9001
- Production en France, à Dampierre-les-Bois (Doubs)
- Production lancée à partir de 10 000 pièces